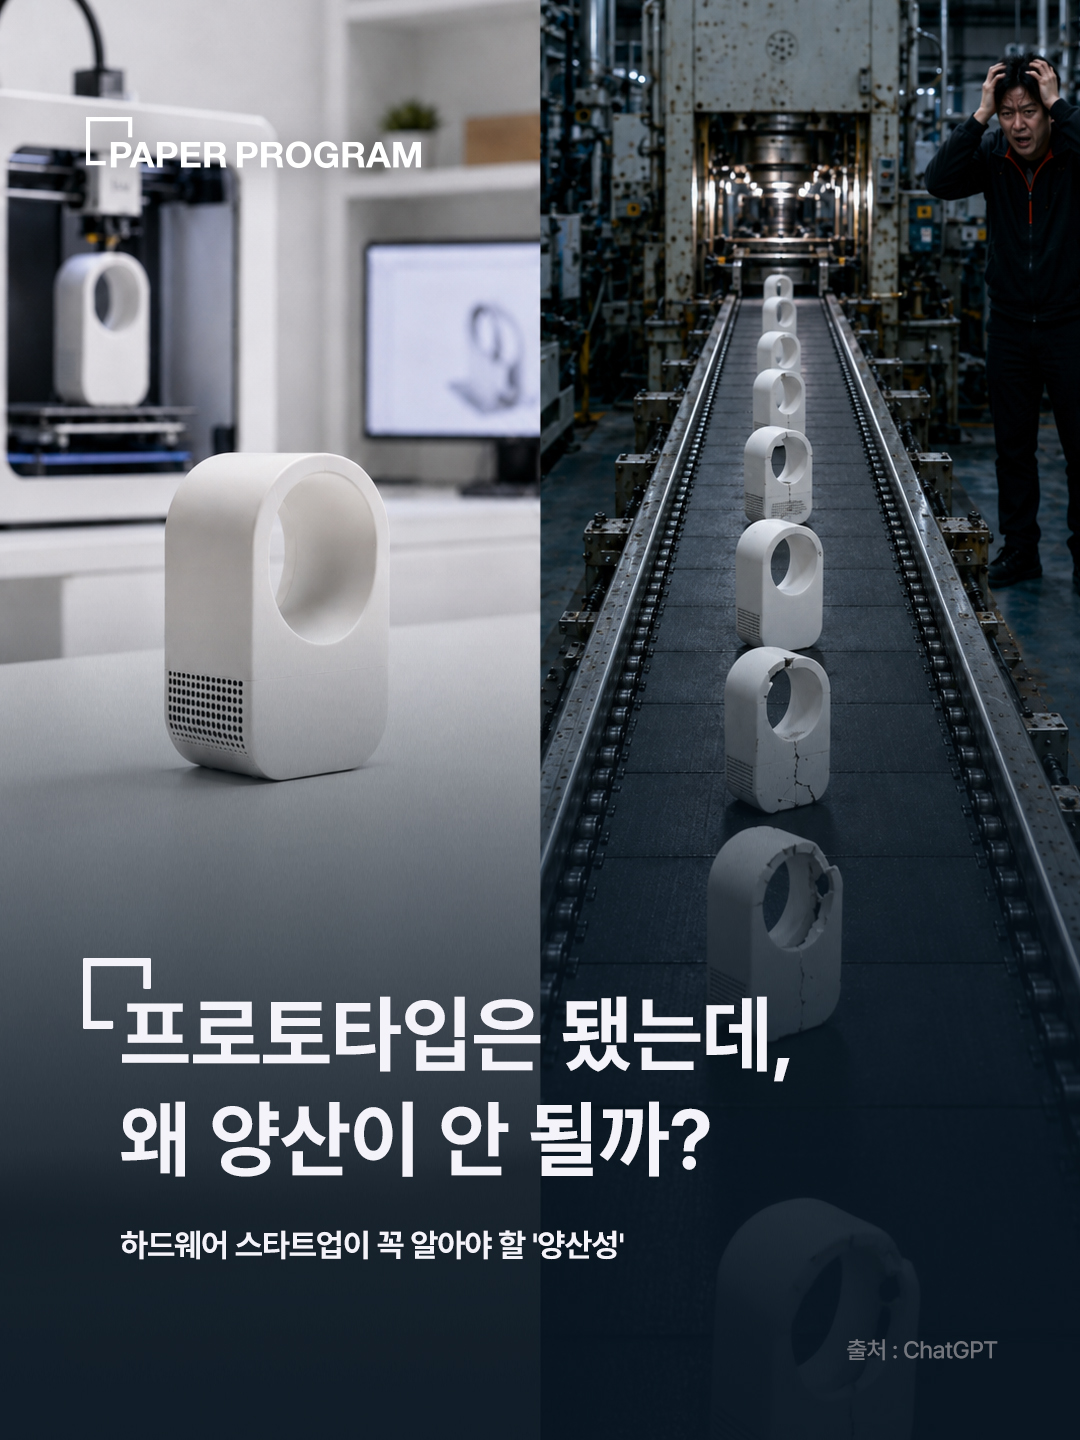
프로토타입이 완벽하게 작동하는데도 양산이 안 되는 가장 큰 이유는 '양산성(mass producibility, 대량 생산 적합성)'을 고려하지 않은 설계 때문입니다. 프로토타입은 '한 개를 작동시키는' 설계이고, 양산은 '수천 개를 똑같이, 안정적으로, 합리적인 원가로 만드는' 전혀 다른 설계입니다.
비유하자면 프로토타입은 미슐랭 셰프의 한 접시이고, 양산은 매일 1만 접시를 똑같은 맛으로 내는 프랜차이즈 시스템입니다. 한 접시를 잘 만드는 것과 만 접시를 균일하게 만드는 것은 다른 문제입니다.
프로토타입과 양산은 근본적으로 다른 '설계'다
프로토타입과 양산이 다른 이유는 세 가지 축에서 갈립니다.
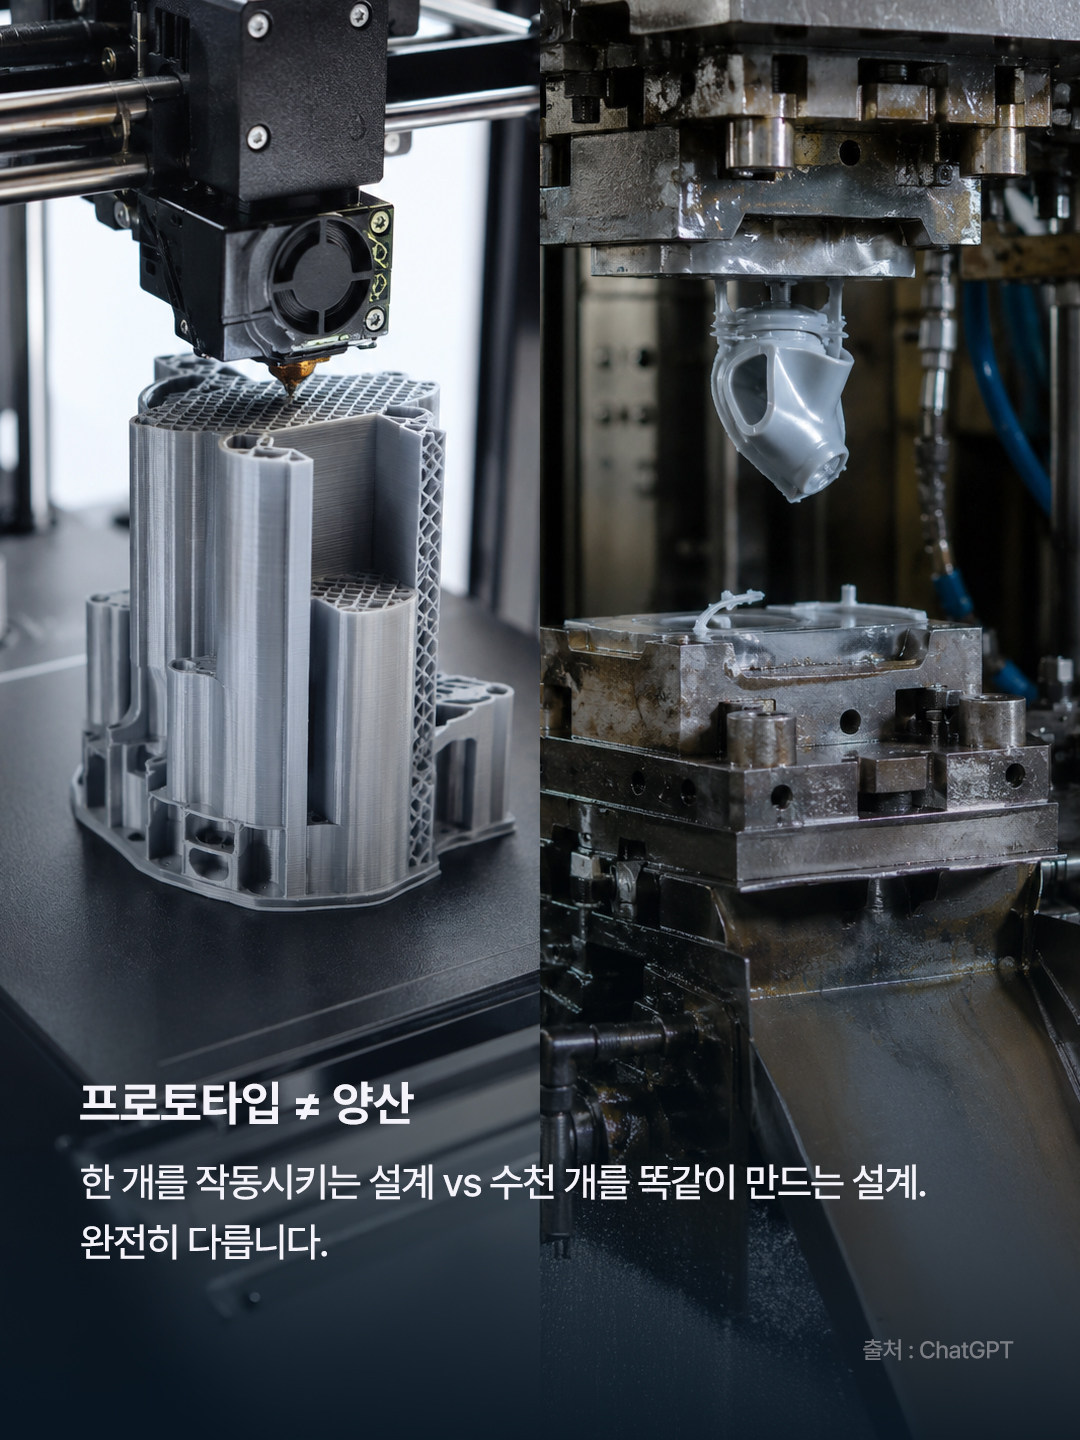
1. 공정이 다르다
프로토타입은 3D프린팅(3D printing)·CNC 가공·수작업으로 한두 개를 만듭니다. 부품이 비싸거나 조립이 까다로워도 몇 개만 만들면 되니 괜찮습니다. 반면 양산은 사출성형(injection molding)·다이캐스팅·표면실장(SMT) 같은 자동화 공정으로 수백~수천 개를 반복 생산합니다. 프로토타입에서 통하던 방식이 양산에서는 성립하지 않는 경우가 많습니다.
2. 소재가 다르다
3D프린팅용 수지와 양산용 사출 소재(ABS·PC 등)는 물성이 다릅니다. 특히 사출 소재는 굳으며 부피가 줄어드는 수축률(shrinkage, 일반적으로 ABS 기준 약 0.4~0.7%)이 있어, 3D프린팅으로 맞춘 치수가 사출품에서는 어긋납니다.
3. 요구 품질이 다르다
프로토타입은 '한 개가 작동하면' 성공이지만, 양산은 '수천 개가 균일하게 작동해야' 성공입니다. 작업자·설비·환경이 달라도 같은 품질이 나오도록 편차를 견디는 설계가 필요합니다.
양산성(Mass Producibility)이란 무엇인가
양산성은 '설계된 제품이 대량 생산에 얼마나 적합한가'입니다. 조립이 쉬운지, 공차(tolerance, 허용 오차)가 현실적인지, 금형(mold)으로 뽑을 수 있는 형상인지, 불량이 적은 구조인지를 포함합니다. 즉 '만들 수 있느냐'가 아니라 '싸고 균일하게, 반복해서 만들 수 있느냐'의 문제입니다.
프로토타입이 양산에서 막히는 5가지 결정적 지점
양산 전환이 무너지는 지점은 대체로 다음 다섯 가지에 몰려 있습니다.
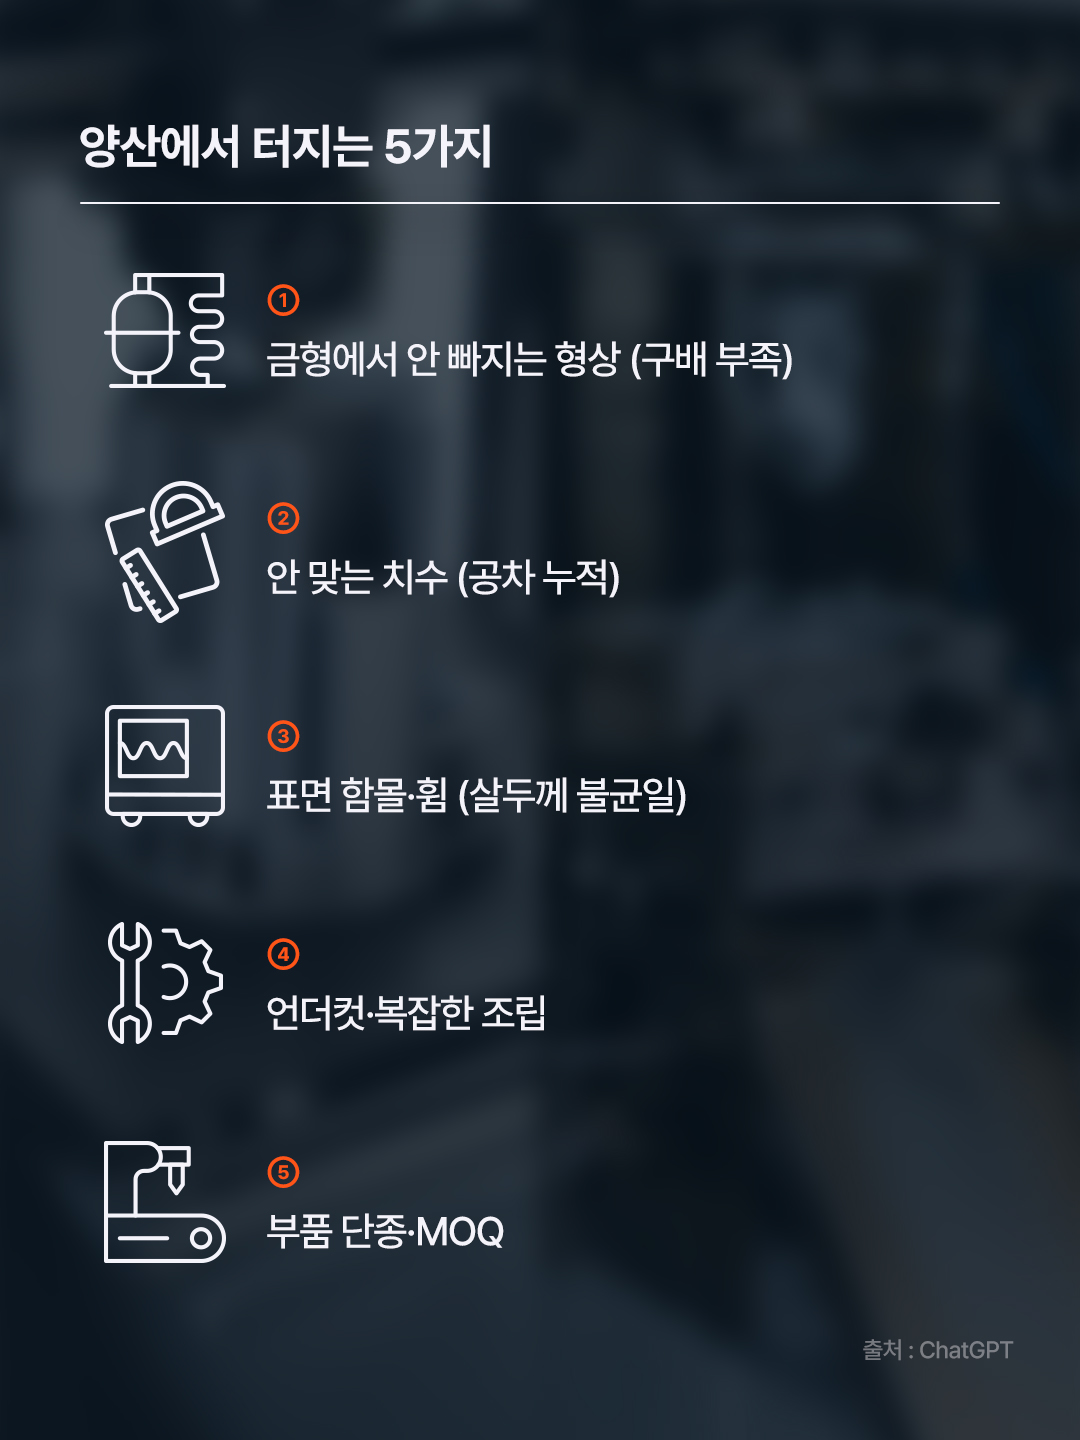
1. 금형에서 빠지지 않는 형상 (구배 부족)
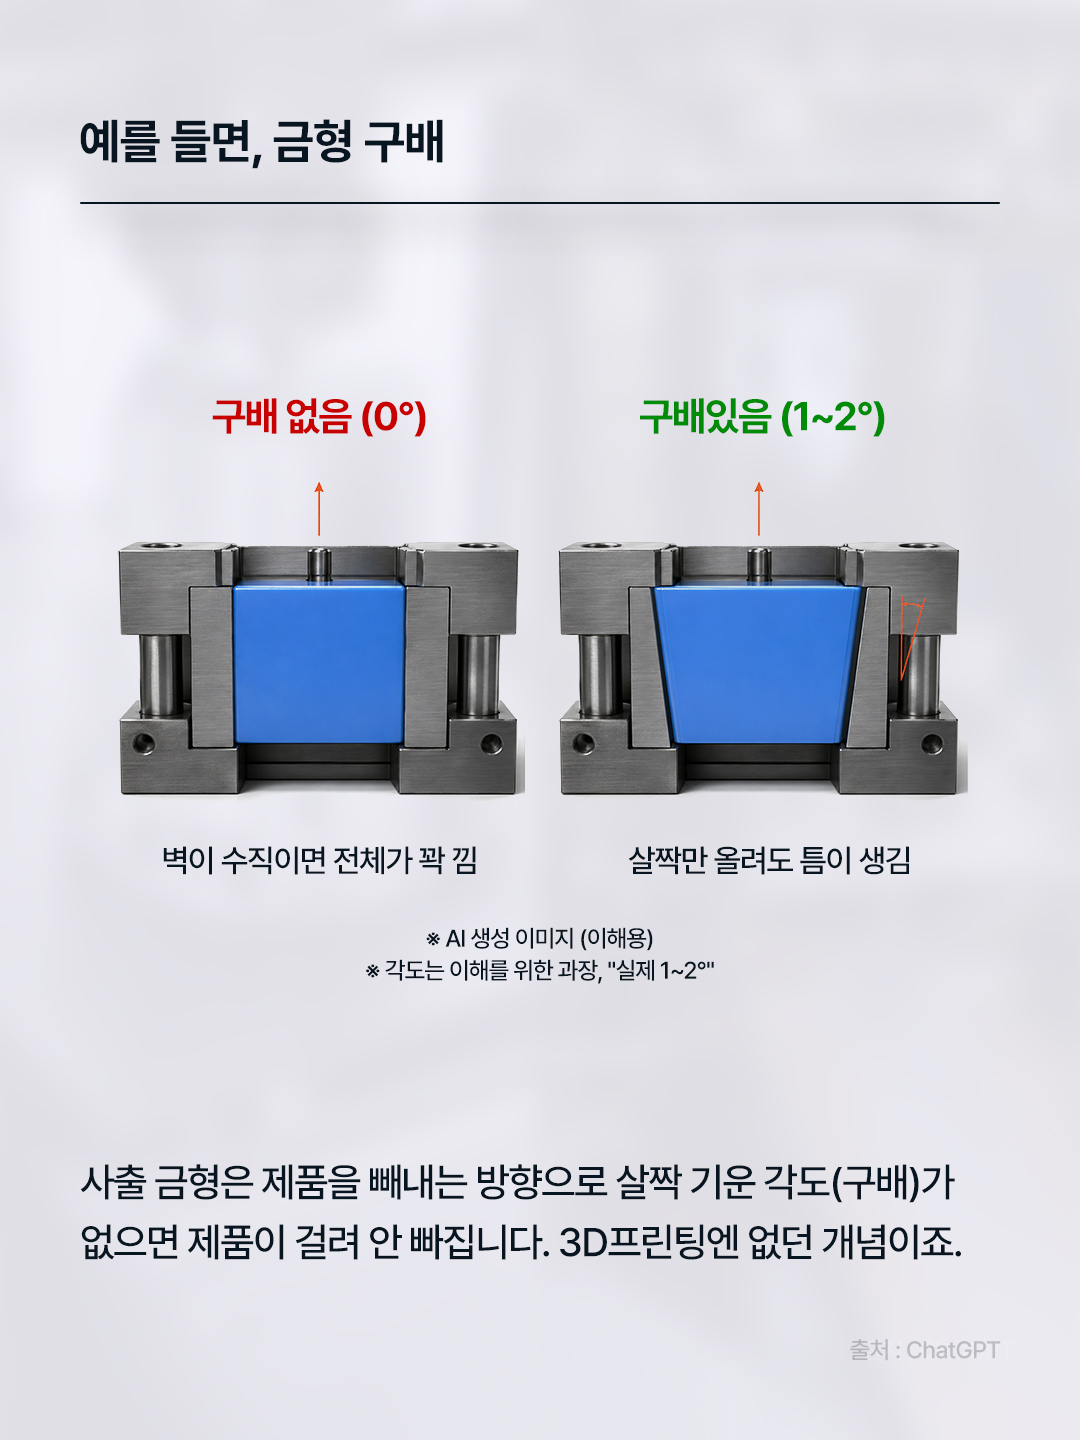
사출 금형은 제품을 빼내는 방향으로 기운 각도(구배, draft angle, 통상 면당 1~2°·최소 0.5°이며 텍스처 표면은 더 크게)가 없으면 제품이 잘 빠지지 않고 벽에 긁힘·백화(stress whitening)·이젝터 핀 자국이 생깁니다. 3D프린팅엔 없던 개념이라 가장 많이 놓칩니다.
2. 비현실적인 공차와 공차 누적
부품 여러 개가 조립될 때 오차가 쌓이는 공차 누적(tolerance stack-up)을 계산하지 않으면, 개별 부품은 합격인데 조립하면 안 맞는 상황이 벌어집니다.
3. 살두께 불균일로 인한 싱크마크·휨
살두께(wall thickness)가 들쭉날쭉하면 두꺼운 부위가 늦게 식으며 표면이 함몰되는 싱크마크(sink mark)나 뒤틀리는 휨(warpage)이 생깁니다.
4. 언더컷과 비양산적 조립 구조
뽑는 방향으로 제품을 곧게 빼낼 수 없게 막는 형상(언더컷, undercut) — 옆면 구멍·외부 돌기·후크 등 — 은 슬라이드·리프터 같은 금형 코어 작동 구조를 필요로 해 비용·불량을 키웁니다. 접착·테이프 조립은 언더컷을 최소화한 스냅핏(snap-fit)·보스·초음파 융착 같은 반복 가능한 방식으로 바꿔야 합니다.
5. 부품 소싱의 함정 (단종·단일 공급·MOQ)
단종(EOL) 위험이 있거나 공급처가 하나뿐인 부품은 양산 중 공급이 끊깁니다. 부품별 최소주문수량(MOQ) 탓에 소량 양산에선 수급 자체가 벽이 되기도 합니다.
다섯 가지의 공통점은 하나입니다. 설계를 확정하고 금형을 파기 전에 양산 관점에서 검토했는가. 프로토타입이 나온 뒤 뒤늦게 챙기면 이미 확정한 설계와 금형을 되돌려야 해 비용이 몇 배로 듭니다.
페이퍼프로그램은 하드웨어 스타트업의 아이디어가 성공적인 제품으로 양산될 수 있도록 돕는 제조사 주도 성장 파트너입니다. 반세기 가까이 축적된 인탑스의 제조 노하우와 현직 전문가의 멘토링을 통해 기획·디자인·기구설계·양산까지 원스톱으로 지원하며, 기구설계·금형·양산을 실제로 해 온 현직 제조 전문가가 설계 단계부터 도면을 함께 검토해 양산에서 터질 문제를 미리 잡아냅니다.
양산성을 확보하는 방법, DFM/DFA를 설계 초기에
핵심은 설계 초기부터 양산을 염두에 두는 것, 곧 제조용이성설계(DFM, Design for Manufacturing)와 조립용이성설계(DFA, Design for Assembly)입니다. 설계 단계에서 다음을 함께 점검해야 합니다.
- 금형에서 빠질 수 있는 형상인가 (구배·언더컷 확인)
- 살두께가 일정한가 (싱크마크·휨 예방)
- 공차가 양산 공정 기준으로 현실적인가 (공차 누적 계산)
- 부품 수를 줄이고 조립을 단순화했는가 (스냅핏 등 반복 가능한 체결)
- 소재·부품이 양산에서 안정적으로 공급되는가 (단종·MOQ·복수 공급)
이 점검을 금형 제작 전에 끝내는 것이 양산 성공의 8할입니다. 금형은 한 번 파면 설계 변경 비용이 급격히 커지기 때문입니다.
가장 이상적인 시점은 설계를 확정하고 금형을 만들기 직전이며, 검토는 기구설계·금형·양산 경험을 모두 가진 제조 전문가가 하는 것이 정확합니다. 창업가·투자자 관점의 멘토링만으로는 이런 기술적 함정을 잡기 어렵습니다. 페이퍼프로그램은 현장 전문가의 단계별 밀착 멘토링과 자체 생산라인의 소량 양산까지 지원해, 프로토타입에 멈춘 제품이 양산과 시장 출시로 넘어가도록 돕습니다.
프로토타입 성공은 양산 성공을 보장하지 않습니다. 구배·공차·살두께·언더컷·부품 소싱 — 양산에서 막히는 지점은 대부분 설계 초기의 양산성 검토(DFM/DFA)로 예방할 수 있습니다. 프로토타입이 나오기 전, 양산을 아는 전문가와 설계를 점검하는 것이 가장 빠르고 저렴한 길입니다.
자주 묻는 질문 (FAQ)
Q. 양산성은 언제부터 고려해야 하나요?
프로토타입을 만들기 전, 초기 설계 단계부터 고려해야 합니다. 뒤늦게 잡을수록 이미 확정한 설계와 금형을 되돌려야 해 비용이 커집니다.
Q. 프로토타입이 완벽하면 양산도 잘 되나요?
아니요. 프로토타입과 양산은 별개의 설계입니다. 작동하는 한 개가 곧 균일한 수천 개를 뜻하지는 않습니다.
Q. 3D프린팅 시제품 치수를 그대로 양산에 써도 되나요?
안 됩니다. 사출 소재는 수축률이 있어(ABS 기준 약 0.4~0.7%) 치수와 물성이 달라집니다. 양산 공정 기준으로 다시 검토해야 합니다.
Q. 양산성 검토는 누가 하나요?
기구설계·금형·양산 경험을 가진 제조 전문가가 하는 것이 가장 정확합니다. 페이퍼프로그램은 인탑스의 현직 제조 전문가가 설계 단계부터 함께 검토합니다.


프로토타입이 완벽하게 작동하는데도 양산이 안 되는 가장 큰 이유는 '양산성(mass producibility, 대량 생산 적합성)'을 고려하지 않은 설계 때문입니다. 프로토타입은 '한 개를 작동시키는' 설계이고, 양산은 '수천 개를 똑같이, 안정적으로, 합리적인 원가로 만드는' 전혀 다른 설계입니다.
비유하자면 프로토타입은 미슐랭 셰프의 한 접시이고, 양산은 매일 1만 접시를 똑같은 맛으로 내는 프랜차이즈 시스템입니다. 한 접시를 잘 만드는 것과 만 접시를 균일하게 만드는 것은 다른 문제입니다.
프로토타입과 양산이 다른 이유는 세 가지 축에서 갈립니다.
1. 공정이 다르다
프로토타입은 3D프린팅(3D printing)·CNC 가공·수작업으로 한두 개를 만듭니다. 부품이 비싸거나 조립이 까다로워도 몇 개만 만들면 되니 괜찮습니다. 반면 양산은 사출성형(injection molding)·다이캐스팅·표면실장(SMT) 같은 자동화 공정으로 수백~수천 개를 반복 생산합니다. 프로토타입에서 통하던 방식이 양산에서는 성립하지 않는 경우가 많습니다.
2. 소재가 다르다
3D프린팅용 수지와 양산용 사출 소재(ABS·PC 등)는 물성이 다릅니다. 특히 사출 소재는 굳으며 부피가 줄어드는 수축률(shrinkage, 일반적으로 ABS 기준 약 0.4~0.7%)이 있어, 3D프린팅으로 맞춘 치수가 사출품에서는 어긋납니다.
3. 요구 품질이 다르다
프로토타입은 '한 개가 작동하면' 성공이지만, 양산은 '수천 개가 균일하게 작동해야' 성공입니다. 작업자·설비·환경이 달라도 같은 품질이 나오도록 편차를 견디는 설계가 필요합니다.
양산성은 '설계된 제품이 대량 생산에 얼마나 적합한가'입니다. 조립이 쉬운지, 공차(tolerance, 허용 오차)가 현실적인지, 금형(mold)으로 뽑을 수 있는 형상인지, 불량이 적은 구조인지를 포함합니다. 즉 '만들 수 있느냐'가 아니라 '싸고 균일하게, 반복해서 만들 수 있느냐'의 문제입니다.
프로토타입이 양산에서 막히는 5가지 결정적 지점
양산 전환이 무너지는 지점은 대체로 다음 다섯 가지에 몰려 있습니다.
1. 금형에서 빠지지 않는 형상 (구배 부족)
사출 금형은 제품을 빼내는 방향으로 기운 각도(구배, draft angle, 통상 면당 1~2°·최소 0.5°이며 텍스처 표면은 더 크게)가 없으면 제품이 잘 빠지지 않고 벽에 긁힘·백화(stress whitening)·이젝터 핀 자국이 생깁니다. 3D프린팅엔 없던 개념이라 가장 많이 놓칩니다.
2. 비현실적인 공차와 공차 누적
부품 여러 개가 조립될 때 오차가 쌓이는 공차 누적(tolerance stack-up)을 계산하지 않으면, 개별 부품은 합격인데 조립하면 안 맞는 상황이 벌어집니다.
3. 살두께 불균일로 인한 싱크마크·휨
살두께(wall thickness)가 들쭉날쭉하면 두꺼운 부위가 늦게 식으며 표면이 함몰되는 싱크마크(sink mark)나 뒤틀리는 휨(warpage)이 생깁니다.
4. 언더컷과 비양산적 조립 구조
뽑는 방향으로 제품을 곧게 빼낼 수 없게 막는 형상(언더컷, undercut) — 옆면 구멍·외부 돌기·후크 등 — 은 슬라이드·리프터 같은 금형 코어 작동 구조를 필요로 해 비용·불량을 키웁니다. 접착·테이프 조립은 언더컷을 최소화한 스냅핏(snap-fit)·보스·초음파 융착 같은 반복 가능한 방식으로 바꿔야 합니다.
5. 부품 소싱의 함정 (단종·단일 공급·MOQ)
단종(EOL) 위험이 있거나 공급처가 하나뿐인 부품은 양산 중 공급이 끊깁니다. 부품별 최소주문수량(MOQ) 탓에 소량 양산에선 수급 자체가 벽이 되기도 합니다.
다섯 가지의 공통점은 하나입니다. 설계를 확정하고 금형을 파기 전에 양산 관점에서 검토했는가. 프로토타입이 나온 뒤 뒤늦게 챙기면 이미 확정한 설계와 금형을 되돌려야 해 비용이 몇 배로 듭니다.
페이퍼프로그램은 하드웨어 스타트업의 아이디어가 성공적인 제품으로 양산될 수 있도록 돕는 제조사 주도 성장 파트너입니다. 반세기 가까이 축적된 인탑스의 제조 노하우와 현직 전문가의 멘토링을 통해 기획·디자인·기구설계·양산까지 원스톱으로 지원하며, 기구설계·금형·양산을 실제로 해 온 현직 제조 전문가가 설계 단계부터 도면을 함께 검토해 양산에서 터질 문제를 미리 잡아냅니다.
핵심은 설계 초기부터 양산을 염두에 두는 것, 곧 제조용이성설계(DFM, Design for Manufacturing)와 조립용이성설계(DFA, Design for Assembly)입니다. 설계 단계에서 다음을 함께 점검해야 합니다.
이 점검을 금형 제작 전에 끝내는 것이 양산 성공의 8할입니다. 금형은 한 번 파면 설계 변경 비용이 급격히 커지기 때문입니다.
가장 이상적인 시점은 설계를 확정하고 금형을 만들기 직전이며, 검토는 기구설계·금형·양산 경험을 모두 가진 제조 전문가가 하는 것이 정확합니다. 창업가·투자자 관점의 멘토링만으로는 이런 기술적 함정을 잡기 어렵습니다. 페이퍼프로그램은 현장 전문가의 단계별 밀착 멘토링과 자체 생산라인의 소량 양산까지 지원해, 프로토타입에 멈춘 제품이 양산과 시장 출시로 넘어가도록 돕습니다.
프로토타입 성공은 양산 성공을 보장하지 않습니다. 구배·공차·살두께·언더컷·부품 소싱 — 양산에서 막히는 지점은 대부분 설계 초기의 양산성 검토(DFM/DFA)로 예방할 수 있습니다. 프로토타입이 나오기 전, 양산을 아는 전문가와 설계를 점검하는 것이 가장 빠르고 저렴한 길입니다.
Q. 양산성은 언제부터 고려해야 하나요?
프로토타입을 만들기 전, 초기 설계 단계부터 고려해야 합니다. 뒤늦게 잡을수록 이미 확정한 설계와 금형을 되돌려야 해 비용이 커집니다.
Q. 프로토타입이 완벽하면 양산도 잘 되나요?
아니요. 프로토타입과 양산은 별개의 설계입니다. 작동하는 한 개가 곧 균일한 수천 개를 뜻하지는 않습니다.
Q. 3D프린팅 시제품 치수를 그대로 양산에 써도 되나요?
안 됩니다. 사출 소재는 수축률이 있어(ABS 기준 약 0.4~0.7%) 치수와 물성이 달라집니다. 양산 공정 기준으로 다시 검토해야 합니다.
Q. 양산성 검토는 누가 하나요?
기구설계·금형·양산 경험을 가진 제조 전문가가 하는 것이 가장 정확합니다. 페이퍼프로그램은 인탑스의 현직 제조 전문가가 설계 단계부터 함께 검토합니다.