금형비가 예상보다 비싼 가장 큰 이유는, 금형비를 프로토타입(시제품) 제작비와 같은 기준으로 생각하기 때문입니다. 금형(mold, 제품을 찍어내는 틀)은 제품 하나를 만드는 값이 아니라, 똑같은 제품을 수만~수백만 개 찍어내기 위한 틀을 만드는 '한 번만 드는 큰 초기 투자(고정비)'입니다. 그래서 제품 모양·한 번에 찍는 개수·틀 재료·표면 마감에 따라 수백만 원에서 수억 원까지 벌어집니다.
붕어빵 틀에 비유하면 쉽습니다. 붕어빵 한두 개를 맛보려고 정교한 무쇠 틀을 주문 제작하지는 않습니다. 하지만 매일 수천 개를 팔 거라면, 여러 개를 한 번에 굽는 튼튼하고 정밀한 틀이 결국 더 쌉니다. 금형도 똑같아서, '몇 개를 만들 것인가'가 금형비의 출발점입니다.
금형비란 무엇인가
'부품 값'이 아니라 '초기 투자'
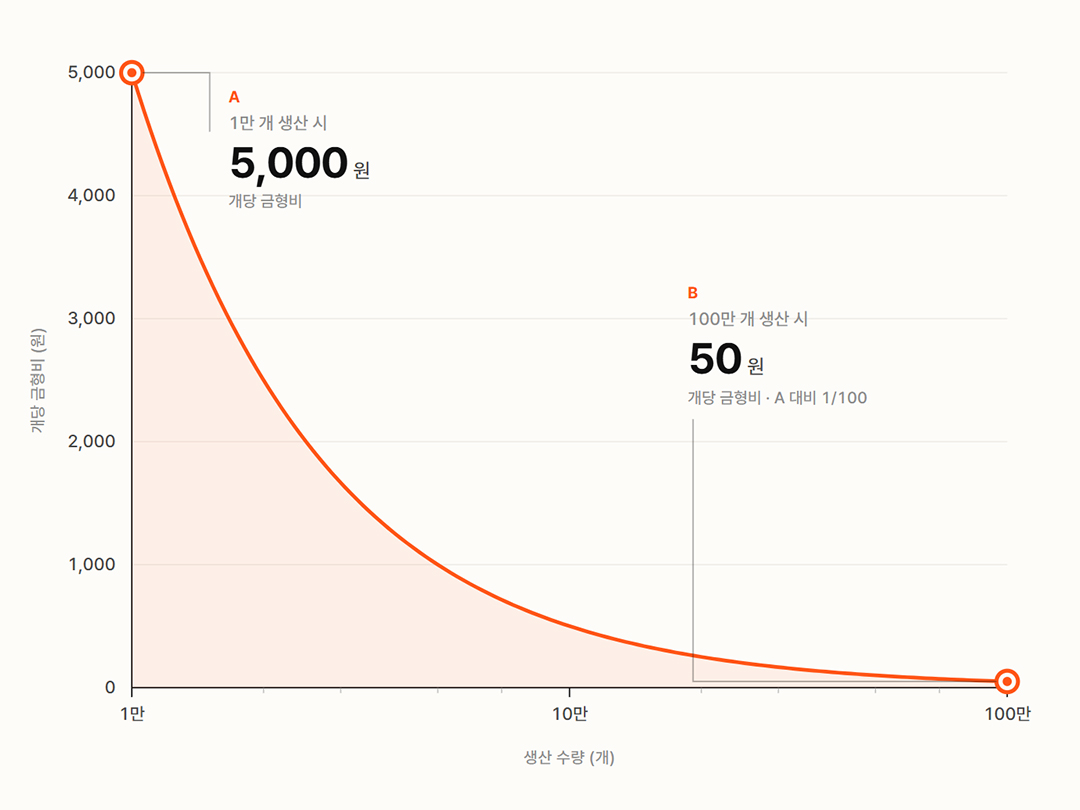
금형비는 부품 하나하나의 값이 아니라, 양산(대량 생산)을 시작하기 위해 처음 한 번 내는 설비 투자입니다. 그래서 금형비는 만들 개수로 나눠 부품 한 개당 비용으로 환산(상각, amortization)해야 실제 원가가 보입니다. 예를 들어 5,000만 원짜리 금형으로 1만 개를 만들면 개당 5,000원이 얹히지만, 100만 개를 만들면 개당 50원에 불과합니다. 금형비의 '체감 가격'은 결국 수량이 결정합니다.
금형비를 결정하는 6가지 요소
① 한 번에 찍는 개수(캐비티, cavity)
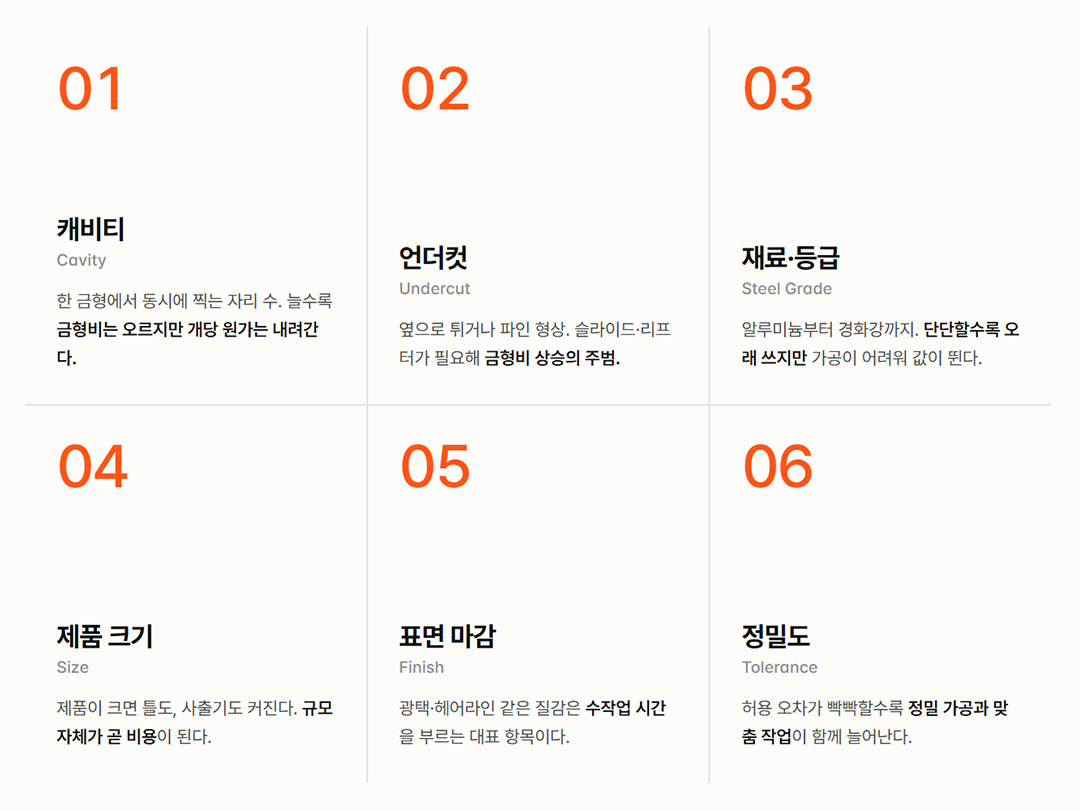
금형 하나에 제품 찍는 자리를 몇 개 두느냐입니다. 자리가 1개인 금형은 싸지만 생산이 느리고, 8·16·32개로 늘릴수록 금형비는 오르지만 개당 생산비는 내려갑니다.
② 모양의 복잡도와 언더컷(undercut)
언더컷은 '위로 곧게 빼낼 수 없게 막는 형상'입니다. 안쪽 홈, 옆면 구멍, 후크(걸쇠) 같은 것이죠. 이런 형상은 틀 안에서 옆으로 움직이는 장치(슬라이드·리프터)를 넣어야 해서, 하나하나가 금형비를 크게 올리는 주범입니다.
③ 틀의 재료와 등급
무른 알루미늄, 중간 강도의 강철(프리하든강, 예: P20), 아주 단단한 강철(경화강, 예: H13·스테인리스 S136) 중 무엇을 쓰느냐입니다. 재료가 단단할수록 틀이 오래 버텨 더 많이 찍을 수 있지만(수명이 길지만), 깎기 어려워 비쌉니다. 이때 수명은 '찍어낼 수 있는 횟수(샷, shot 수)'로 이야기합니다.
④ 제품 크기
제품이 크면 틀도 커지고, 제품을 찍어내는 기계(사출기)도 더 큰 것이 필요해 비용이 오릅니다.
⑤ 표면 마감·질감
거울처럼 반짝이는 광택(하이폴리시)이나 가죽·헤어라인 같은 질감(텍스처)을 내는 가공은 손이 많이 가 상당한 추가 비용이 붙습니다.
⑥ 정밀도(공차, 허용 오차)
부품을 얼마나 정확하게 맞춰야 하는지입니다. 요구가 빡빡할수록 정밀 가공과 수작업 맞춤이 늘어 비용이 커집니다.
여기에 더해, 녹은 플라스틱이 틀 안으로 흘러 들어가는 통로 방식도 영향을 줍니다. 통로를 계속 데워 재료 낭비를 줄이는 방식(핫러너, hot runner)은 금형값이 비싸지만 대량 생산에서 유리하고, 통로까지 같이 굳어 그 부분이 버려지는 방식(콜드러너, cold runner)은 금형값이 싼 대신 재료가 조금 낭비됩니다.
왜 '예상보다' 비싸지는가
스타트업이 자주 놓치는 지점
견적이 예상을 뛰어넘는 건 대개 다음 때문입니다. 첫째, 프로토타입(3D프린팅) 비용을 기준으로 잡아 금형이 '초기 투자'라는 걸 간과합니다. 둘째, 설계에 언더컷이 숨어 있어 옆으로 움직이는 장치(슬라이드)가 붙습니다(견적서에서 금액이 갑자기 뜁니다). 셋째, 필요 이상으로 높은 광택·질감·정밀도를 요구합니다. 넷째, 수량이 확실치도 않은데 단단한 강철·다(多)자리 금형을 택해 과잉 투자합니다. 다섯째 ,가장 아픈 함정이죠. 설계를 확정하지 않고 금형을 판 뒤 바꾸는 것(설계 변경, ECO: Engineering Change Order)입니다. 금형은 금속을 깎아낸 틀이라 살을 덧붙이는 수정이 매우 어렵고, 종종 새로 만드는 것에 준하는 비용이 듭니다.
바로 이 지점에서 제조사가 직접 검토하는 것이 큰 차이를 만듭니다. 페이퍼프로그램은 제조 전문 글로벌 기업 인탑스가 직접 운영하는 하드웨어 스타트업 성장 파트너로, 금형을 파기 전에 현직 제조 전문가가 도면을 검토해 숨은 언더컷을 제거하고, 예상 수량에 맞는 금형 등급·자리 수를 함께 설계합니다. 필요하면 사출 유동 해석(Moldflow, 플라스틱이 틀 안에 잘 채워지는지 컴퓨터로 미리 시뮬레이션하는 것)으로 문제를 미리 잡아, 금형 착수 후의 값비싼 수정이 나오지 않도록 컨설팅합니다.
금형비를 줄이는 6가지 방법
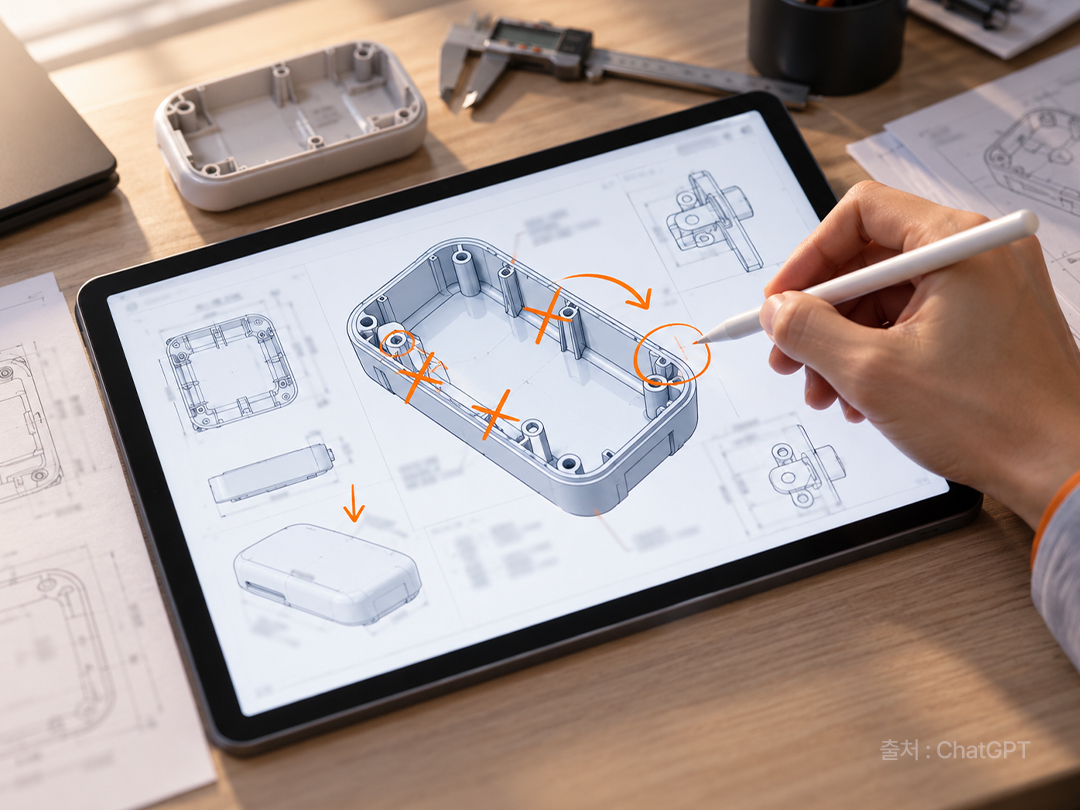
① 설계를 단순하게 만든다 (제조를 고려한 설계, DFM: Design for Manufacturing)
언더컷을 없애 슬라이드를 줄이고, 제품이 틀에서 잘 빠지도록 벽을 살짝 기울이며(구배, draft angle), 살두께(벽 두께)를 고르게 합니다. 금형비 절감의 8할이 설계 단계에서 결정됩니다.
② 수량에 맞게 '찍는 자리 수'를 정한다
초기엔 1~2자리로 시작하고, 수요가 검증되면 늘립니다.
③ 재료·등급을 수명에 맞춘다
검증 전이라면 저렴한 임시 금형(소프트 툴링·브리지 금형, 주로 알루미늄)으로 수천~수만 개를 싸게 찍고, 대량이 확정된 뒤 단단한 강철 금형으로 넘어갑니다.
④ 표면 마감을 현실화한다
광택·질감은 정말 필요한 면에만 적용합니다.
⑤ 교체형·모듈형 금형을 활용한다
공통 틀 몸체에 바꿔 끼우는 부품(인서트, insert)만 교체해 여러 파생 모델을 대응합니다.
⑥ 설계를 확정한 뒤 금형을 착수한다
유동 해석으로 검증하고 도면을 더 이상 바꾸지 않도록 확정(freeze)한 다음 금속을 깎습니다. 앞서 말한 '수정 비용'이 가장 큰 낭비입니다.
금형비 vs 부품 단가 '수량'으로 판단하는 법
금형비와 부품 단가는 서로 반대로 움직입니다. 좋은 금형(여러 자리·단단한 강철)은 초기 투자는 크지만 개당 단가와 불량을 낮춥니다. 그래서 판단 기준은 언제나 예상 생산 수량입니다.
수량이 불확실하거나 적다면(수백~수천 개) 임시 금형(소프트 툴링)으로 초기 투자를 낮추고, 수량이 크고 확실하다면(수십만 개 이상) 단단한 강철·여러 자리 금형으로 개당 단가를 낮춥니다. 애매하다면 임시 금형으로 시장을 검증한 뒤 본(本)금형으로 넘어가는 '2단계' 전략이 안전합니다. 핵심은 금형비 총액이 아니라 '금형비 ÷ 수량 = 개당 비용'으로 비교하는 것입니다.
금형비가 비싼 이유는 그것이 부품 값이 아니라 양산을 여는 초기 투자이기 때문입니다. 찍는 자리 수·언더컷·재료·표면 마감·정밀도가 비용을 좌우하며, '예상보다' 비싸지는 건 대개 숨은 언더컷, 과잉 사양, 그리고 금형을 판 뒤의 설계 변경 때문입니다. 설계 단계의 DFM 검토와 수량에 맞는 금형 전략이 금형비를 가장 크게 줄입니다.
자주 묻는 질문 (FAQ)
Q. 금형비는 보통 얼마인가요?
제품 크기·모양·찍는 자리 수·재료에 따라 일반적으로 수백만 원에서 수억 원까지 폭넓습니다. 단순한 소형 금형은 수백만 원대, 복잡한 여러 자리 양산 금형은 수천만~수억 원대입니다.
Q. 금형비는 한 번만 내면 되나요?
초기 제작비 외에, 설계를 바꾸면 수정비가, 오래 쓰면 관리·보수비가 발생할 수 있습니다.
Q. 소량인데 금형을 꼭 만들어야 하나요?
사출(플라스틱을 틀에 부어 찍는 방식) 양산에는 필요하지만, 검증 단계에서는 임시 금형(소프트 툴링)이나 3D프린팅·진공주조로 금형 없이 소량 대응이 가능합니다.
Q. 금형비를 가장 크게 줄이는 방법은?
설계 단계에서 언더컷을 없애고 구배·고른 살두께를 확보하는 것(DFM), 그리고 예상 수량에 맞는 금형 재료·자리 수를 고르는 것입니다.
Q. 비용을 제가 냈는데, 금형은 누구 소유인가요?
금형 비용을 지불했다면 원칙적으로 금형은 발주사(스타트업)의 자산입니다. 다만 실무에서는 계약서에 소유권·보관·반출(다른 곳으로 옮기는 것) 조건을 적어두지 않아 분쟁이 생기는 경우가 많습니다. 특히 다른 공장으로 옮길 권리를 확보해 두지 않으면 특정 업체에 묶여 옮기기 어려워질 수 있습니다(업체 종속, vendor lock-in). 계약할 때 ① 소유권이 누구에게 있는지 ② 보관 책임 ③ 옮길 수 있는 조건을 반드시 문서로 남기세요.
Q. 금형 제작에는 얼마나 걸리나요?
모양의 복잡도·자리 수·재료에 따라 다르지만, 일반적으로 단순한 금형은 약 3~5주, 복잡한 여러 자리 양산 금형은 6~12주 이상 걸립니다. 여기에 첫 시험 사출(T0, 처음으로 시험 삼아 찍어보는 것)과 수정 기간이 더해지므로, 출시 일정은 이 기간을 반영해 거꾸로 계산해야 합니다.



금형비가 예상보다 비싼 가장 큰 이유는, 금형비를 프로토타입(시제품) 제작비와 같은 기준으로 생각하기 때문입니다. 금형(mold, 제품을 찍어내는 틀)은 제품 하나를 만드는 값이 아니라, 똑같은 제품을 수만~수백만 개 찍어내기 위한 틀을 만드는 '한 번만 드는 큰 초기 투자(고정비)'입니다. 그래서 제품 모양·한 번에 찍는 개수·틀 재료·표면 마감에 따라 수백만 원에서 수억 원까지 벌어집니다.
붕어빵 틀에 비유하면 쉽습니다. 붕어빵 한두 개를 맛보려고 정교한 무쇠 틀을 주문 제작하지는 않습니다. 하지만 매일 수천 개를 팔 거라면, 여러 개를 한 번에 굽는 튼튼하고 정밀한 틀이 결국 더 쌉니다. 금형도 똑같아서, '몇 개를 만들 것인가'가 금형비의 출발점입니다.
금형비란 무엇인가
'부품 값'이 아니라 '초기 투자'
금형비는 부품 하나하나의 값이 아니라, 양산(대량 생산)을 시작하기 위해 처음 한 번 내는 설비 투자입니다. 그래서 금형비는 만들 개수로 나눠 부품 한 개당 비용으로 환산(상각, amortization)해야 실제 원가가 보입니다. 예를 들어 5,000만 원짜리 금형으로 1만 개를 만들면 개당 5,000원이 얹히지만, 100만 개를 만들면 개당 50원에 불과합니다. 금형비의 '체감 가격'은 결국 수량이 결정합니다.
금형비를 결정하는 6가지 요소
① 한 번에 찍는 개수(캐비티, cavity)
금형 하나에 제품 찍는 자리를 몇 개 두느냐입니다. 자리가 1개인 금형은 싸지만 생산이 느리고, 8·16·32개로 늘릴수록 금형비는 오르지만 개당 생산비는 내려갑니다.
② 모양의 복잡도와 언더컷(undercut)
언더컷은 '위로 곧게 빼낼 수 없게 막는 형상'입니다. 안쪽 홈, 옆면 구멍, 후크(걸쇠) 같은 것이죠. 이런 형상은 틀 안에서 옆으로 움직이는 장치(슬라이드·리프터)를 넣어야 해서, 하나하나가 금형비를 크게 올리는 주범입니다.
③ 틀의 재료와 등급
무른 알루미늄, 중간 강도의 강철(프리하든강, 예: P20), 아주 단단한 강철(경화강, 예: H13·스테인리스 S136) 중 무엇을 쓰느냐입니다. 재료가 단단할수록 틀이 오래 버텨 더 많이 찍을 수 있지만(수명이 길지만), 깎기 어려워 비쌉니다. 이때 수명은 '찍어낼 수 있는 횟수(샷, shot 수)'로 이야기합니다.
④ 제품 크기
제품이 크면 틀도 커지고, 제품을 찍어내는 기계(사출기)도 더 큰 것이 필요해 비용이 오릅니다.
⑤ 표면 마감·질감
거울처럼 반짝이는 광택(하이폴리시)이나 가죽·헤어라인 같은 질감(텍스처)을 내는 가공은 손이 많이 가 상당한 추가 비용이 붙습니다.
⑥ 정밀도(공차, 허용 오차)
부품을 얼마나 정확하게 맞춰야 하는지입니다. 요구가 빡빡할수록 정밀 가공과 수작업 맞춤이 늘어 비용이 커집니다.
여기에 더해, 녹은 플라스틱이 틀 안으로 흘러 들어가는 통로 방식도 영향을 줍니다. 통로를 계속 데워 재료 낭비를 줄이는 방식(핫러너, hot runner)은 금형값이 비싸지만 대량 생산에서 유리하고, 통로까지 같이 굳어 그 부분이 버려지는 방식(콜드러너, cold runner)은 금형값이 싼 대신 재료가 조금 낭비됩니다.
왜 '예상보다' 비싸지는가
스타트업이 자주 놓치는 지점
견적이 예상을 뛰어넘는 건 대개 다음 때문입니다. 첫째, 프로토타입(3D프린팅) 비용을 기준으로 잡아 금형이 '초기 투자'라는 걸 간과합니다. 둘째, 설계에 언더컷이 숨어 있어 옆으로 움직이는 장치(슬라이드)가 붙습니다(견적서에서 금액이 갑자기 뜁니다). 셋째, 필요 이상으로 높은 광택·질감·정밀도를 요구합니다. 넷째, 수량이 확실치도 않은데 단단한 강철·다(多)자리 금형을 택해 과잉 투자합니다. 다섯째 ,가장 아픈 함정이죠. 설계를 확정하지 않고 금형을 판 뒤 바꾸는 것(설계 변경, ECO: Engineering Change Order)입니다. 금형은 금속을 깎아낸 틀이라 살을 덧붙이는 수정이 매우 어렵고, 종종 새로 만드는 것에 준하는 비용이 듭니다.
바로 이 지점에서 제조사가 직접 검토하는 것이 큰 차이를 만듭니다. 페이퍼프로그램은 제조 전문 글로벌 기업 인탑스가 직접 운영하는 하드웨어 스타트업 성장 파트너로, 금형을 파기 전에 현직 제조 전문가가 도면을 검토해 숨은 언더컷을 제거하고, 예상 수량에 맞는 금형 등급·자리 수를 함께 설계합니다. 필요하면 사출 유동 해석(Moldflow, 플라스틱이 틀 안에 잘 채워지는지 컴퓨터로 미리 시뮬레이션하는 것)으로 문제를 미리 잡아, 금형 착수 후의 값비싼 수정이 나오지 않도록 컨설팅합니다.
금형비를 줄이는 6가지 방법
① 설계를 단순하게 만든다 (제조를 고려한 설계, DFM: Design for Manufacturing)
언더컷을 없애 슬라이드를 줄이고, 제품이 틀에서 잘 빠지도록 벽을 살짝 기울이며(구배, draft angle), 살두께(벽 두께)를 고르게 합니다. 금형비 절감의 8할이 설계 단계에서 결정됩니다.
② 수량에 맞게 '찍는 자리 수'를 정한다
초기엔 1~2자리로 시작하고, 수요가 검증되면 늘립니다.
③ 재료·등급을 수명에 맞춘다
검증 전이라면 저렴한 임시 금형(소프트 툴링·브리지 금형, 주로 알루미늄)으로 수천~수만 개를 싸게 찍고, 대량이 확정된 뒤 단단한 강철 금형으로 넘어갑니다.
④ 표면 마감을 현실화한다
광택·질감은 정말 필요한 면에만 적용합니다.
⑤ 교체형·모듈형 금형을 활용한다
공통 틀 몸체에 바꿔 끼우는 부품(인서트, insert)만 교체해 여러 파생 모델을 대응합니다.
⑥ 설계를 확정한 뒤 금형을 착수한다
유동 해석으로 검증하고 도면을 더 이상 바꾸지 않도록 확정(freeze)한 다음 금속을 깎습니다. 앞서 말한 '수정 비용'이 가장 큰 낭비입니다.
금형비 vs 부품 단가 '수량'으로 판단하는 법
금형비와 부품 단가는 서로 반대로 움직입니다. 좋은 금형(여러 자리·단단한 강철)은 초기 투자는 크지만 개당 단가와 불량을 낮춥니다. 그래서 판단 기준은 언제나 예상 생산 수량입니다.
수량이 불확실하거나 적다면(수백~수천 개) 임시 금형(소프트 툴링)으로 초기 투자를 낮추고, 수량이 크고 확실하다면(수십만 개 이상) 단단한 강철·여러 자리 금형으로 개당 단가를 낮춥니다. 애매하다면 임시 금형으로 시장을 검증한 뒤 본(本)금형으로 넘어가는 '2단계' 전략이 안전합니다. 핵심은 금형비 총액이 아니라 '금형비 ÷ 수량 = 개당 비용'으로 비교하는 것입니다.
금형비가 비싼 이유는 그것이 부품 값이 아니라 양산을 여는 초기 투자이기 때문입니다. 찍는 자리 수·언더컷·재료·표면 마감·정밀도가 비용을 좌우하며, '예상보다' 비싸지는 건 대개 숨은 언더컷, 과잉 사양, 그리고 금형을 판 뒤의 설계 변경 때문입니다. 설계 단계의 DFM 검토와 수량에 맞는 금형 전략이 금형비를 가장 크게 줄입니다.
자주 묻는 질문 (FAQ)
Q. 금형비는 보통 얼마인가요?
제품 크기·모양·찍는 자리 수·재료에 따라 일반적으로 수백만 원에서 수억 원까지 폭넓습니다. 단순한 소형 금형은 수백만 원대, 복잡한 여러 자리 양산 금형은 수천만~수억 원대입니다.
Q. 금형비는 한 번만 내면 되나요?
초기 제작비 외에, 설계를 바꾸면 수정비가, 오래 쓰면 관리·보수비가 발생할 수 있습니다.
Q. 소량인데 금형을 꼭 만들어야 하나요?
사출(플라스틱을 틀에 부어 찍는 방식) 양산에는 필요하지만, 검증 단계에서는 임시 금형(소프트 툴링)이나 3D프린팅·진공주조로 금형 없이 소량 대응이 가능합니다.
Q. 금형비를 가장 크게 줄이는 방법은?
설계 단계에서 언더컷을 없애고 구배·고른 살두께를 확보하는 것(DFM), 그리고 예상 수량에 맞는 금형 재료·자리 수를 고르는 것입니다.
Q. 비용을 제가 냈는데, 금형은 누구 소유인가요?
금형 비용을 지불했다면 원칙적으로 금형은 발주사(스타트업)의 자산입니다. 다만 실무에서는 계약서에 소유권·보관·반출(다른 곳으로 옮기는 것) 조건을 적어두지 않아 분쟁이 생기는 경우가 많습니다. 특히 다른 공장으로 옮길 권리를 확보해 두지 않으면 특정 업체에 묶여 옮기기 어려워질 수 있습니다(업체 종속, vendor lock-in). 계약할 때 ① 소유권이 누구에게 있는지 ② 보관 책임 ③ 옮길 수 있는 조건을 반드시 문서로 남기세요.
Q. 금형 제작에는 얼마나 걸리나요?
모양의 복잡도·자리 수·재료에 따라 다르지만, 일반적으로 단순한 금형은 약 3~5주, 복잡한 여러 자리 양산 금형은 6~12주 이상 걸립니다. 여기에 첫 시험 사출(T0, 처음으로 시험 삼아 찍어보는 것)과 수정 기간이 더해지므로, 출시 일정은 이 기간을 반영해 거꾸로 계산해야 합니다.